Nhà máy
Nhà máy của chúng tôi
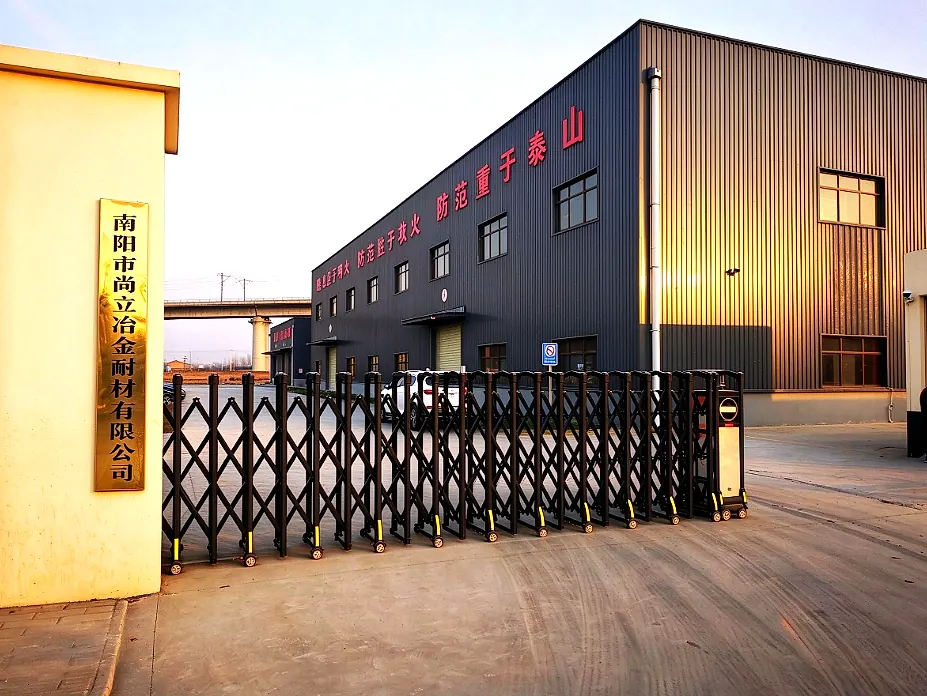
Mọi sản phẩm chúng tôi bán đều được sản xuất tại nhà máy ở huyện Tây Hiệp, thành phố Nam Dương, tỉnh Hà Nam — 10.000 m² diện tích sản xuất, kho bãi và khu bốc xếp, với 83 nhân sự vận hành.
Hình ảnh thực tế
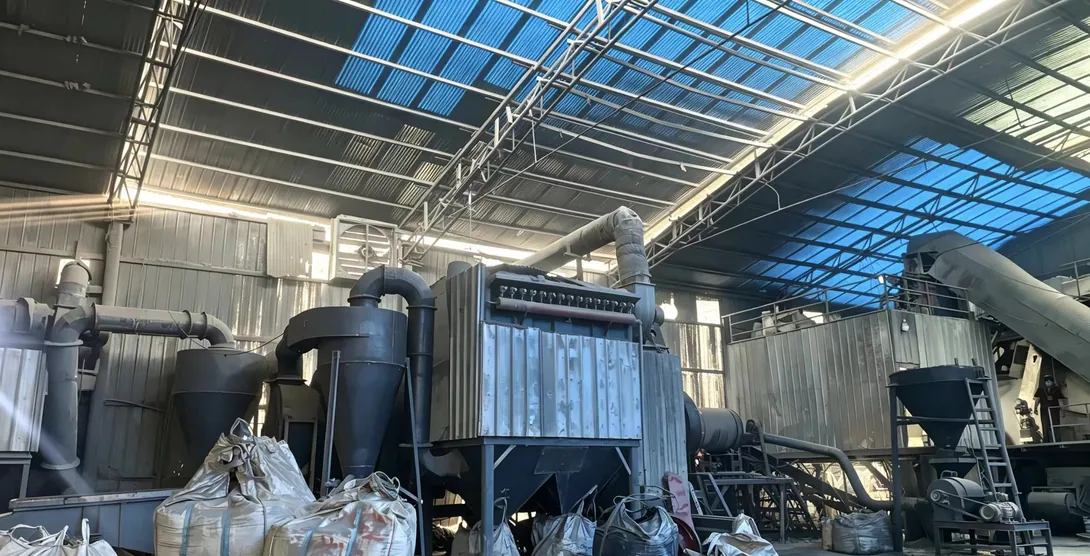
Dây chuyền và nhà xưởng
Đây là ảnh chụp tại nhà máy của chúng tôi, không phải ảnh minh họa. Chúng tôi hoan nghênh bạn đến kiểm tra trực tiếp.
Văn phòng
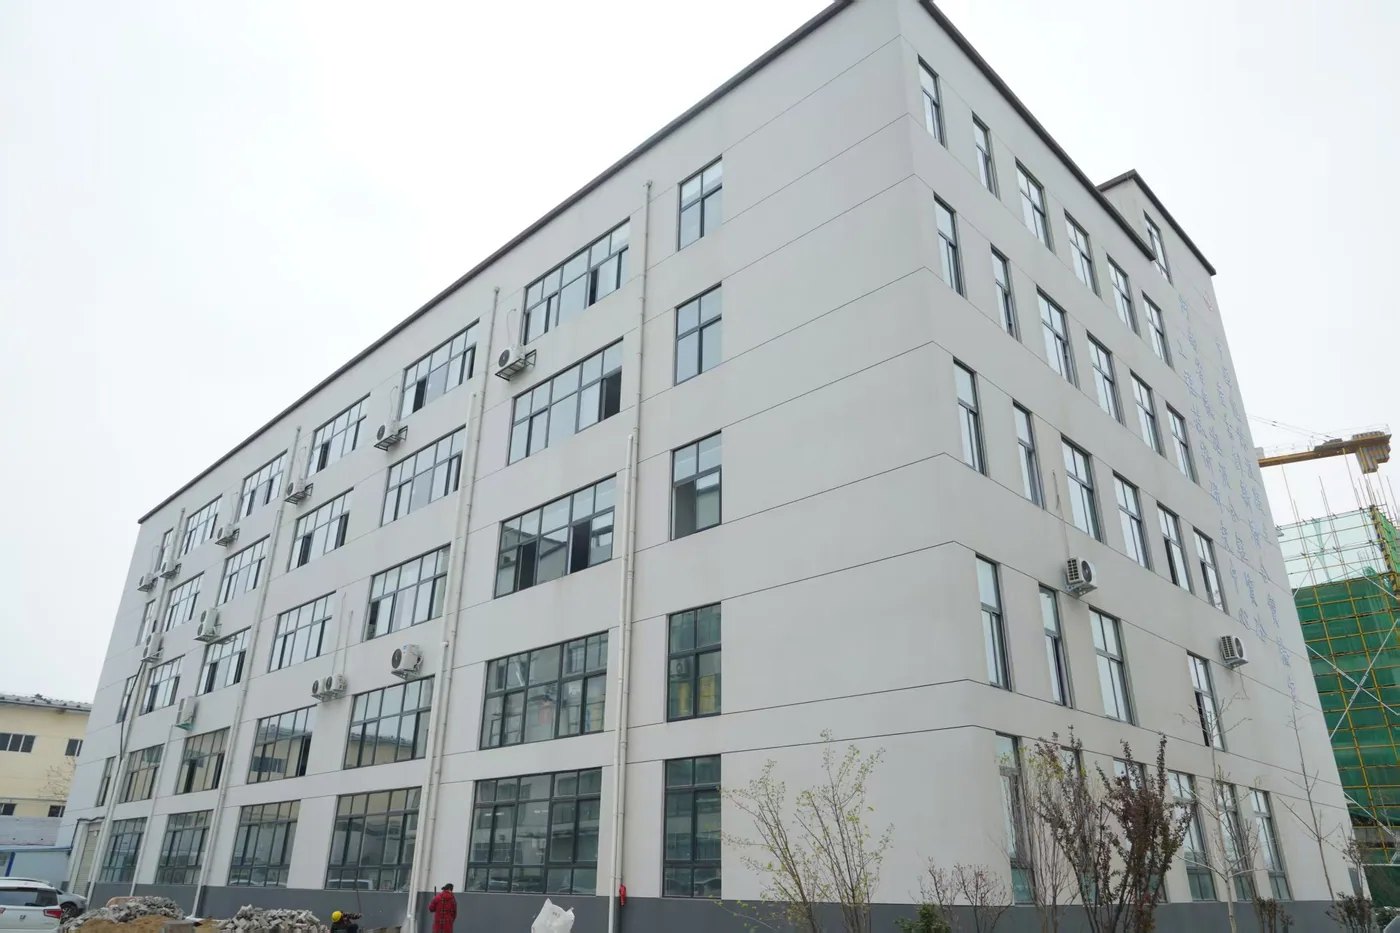
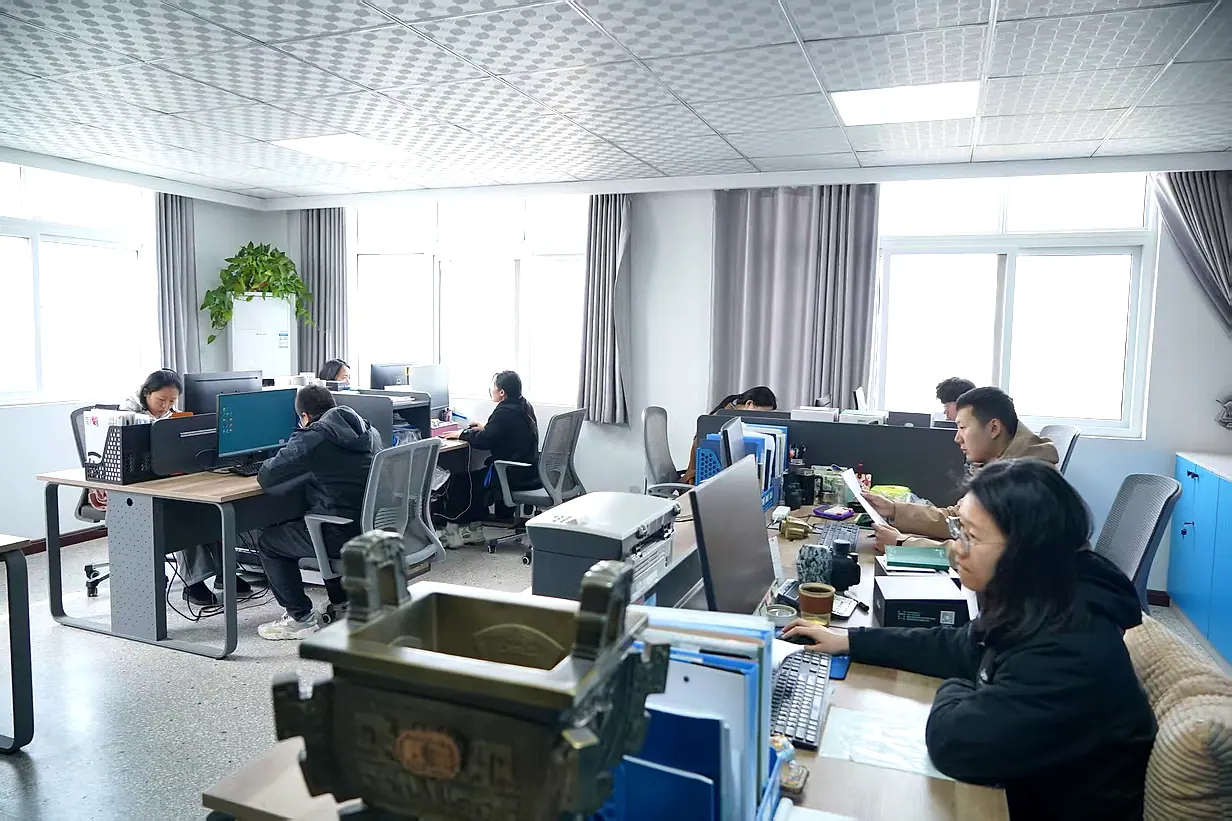
Bộ phận đứng sau mỗi đơn hàng
Đơn hàng không tự lên tàu. Đội ngũ kinh doanh, kỹ thuật và logistics của chúng tôi xử lý báo giá, tài liệu kỹ thuật và chứng từ xuất khẩu tại chỗ.
Năng lực
Năng lực sản xuất
- Công suất năm
- 30.000 tấn
- Diện tích nhà máy
- 10.000 m²
- Nhân sự
- 83 nhân sự
- Cân phối liệu
- Máy trộn có định lượng nước / chất kết dính
- Tạo hạt
- Máy tạo hạt đùn, điều chỉnh được khe khuôn và con lăn (dây chuyền đưa vào vận hành 2021)
- Sấy và nung
- Lò quay đốt than phun, có biên nhiệt độ được kiểm soát
- Sàng phân loại
- Sàng rung kèm hệ hút bụi áp suất âm
- Đóng bao
- Cân đã hiệu chuẩn — bao 10 kg, 25 kg và 1.000 kg
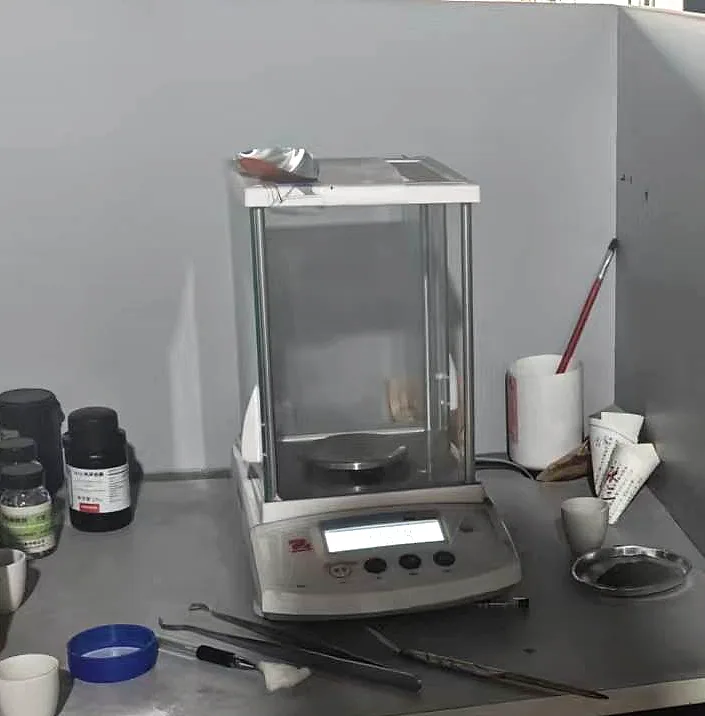
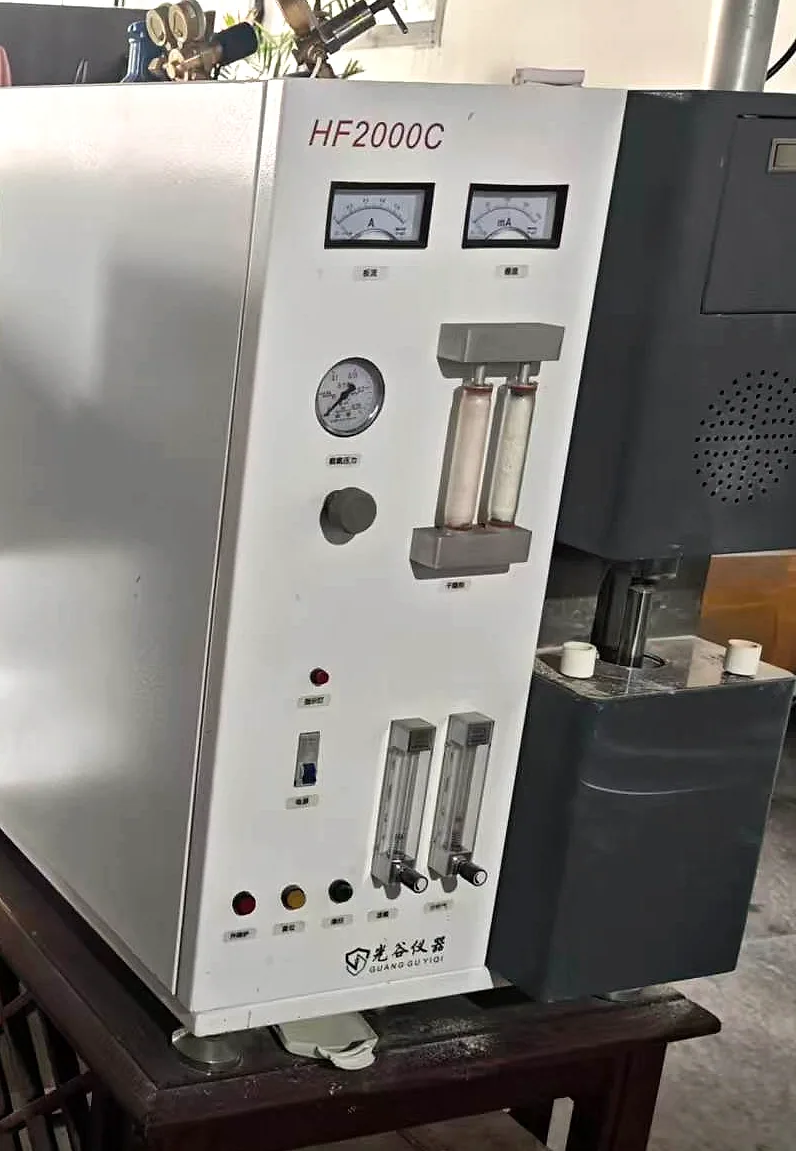
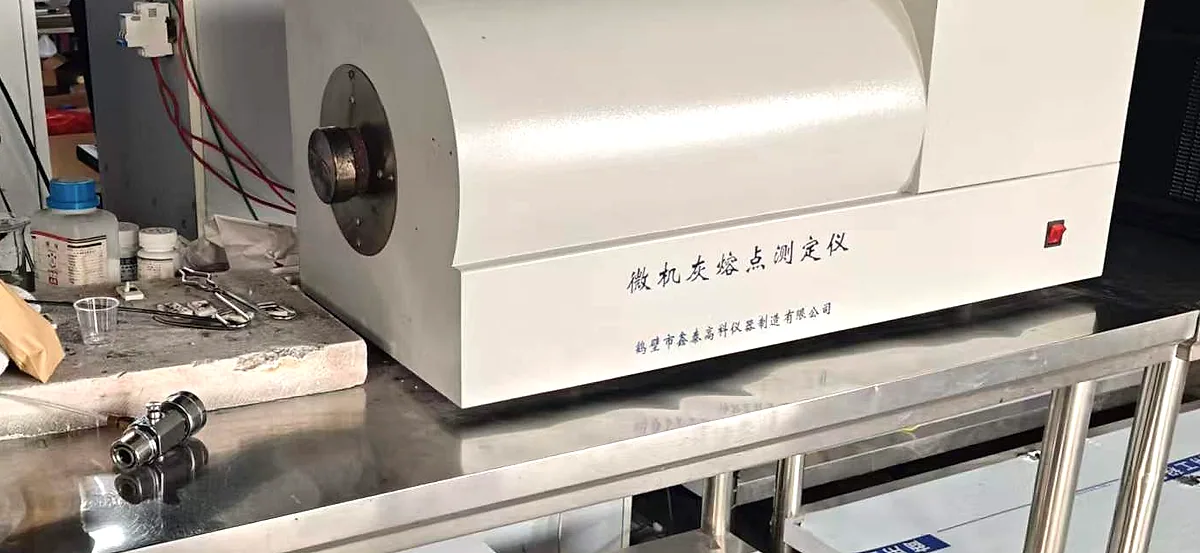
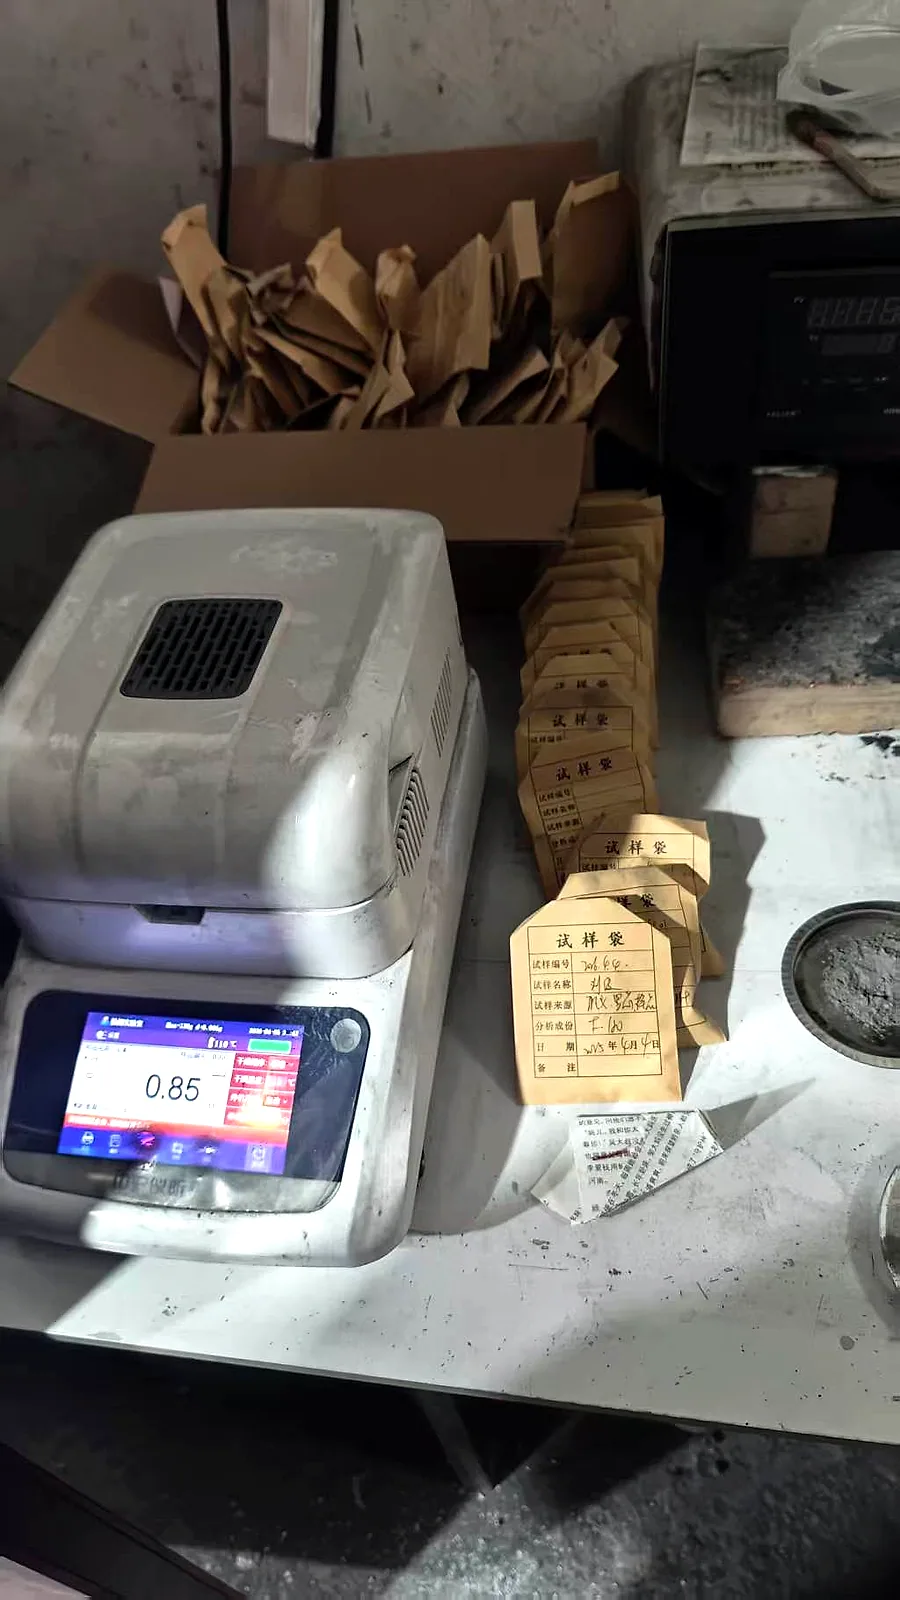
- Phòng thí nghiệm tại nhà máy
- Phân tích độ ẩm, nhiệt độ nóng chảy, hàm lượng cacbon và hóa phân tích
- Hệ thống chất lượng
- ISO 9001:2015, chứng nhận 2025
Quy trình
Sáu công đoạn, và điểm kiểm soát ở từng công đoạn
- 01
1. Cân phối liệu và trộn
Nguyên liệu dạng bột được cân theo phiếu phối liệu và trộn với lượng nước hoặc chất kết dính định lượng. Lượng nước được giữ trong sai số ±1 %, mẻ được trộn trong thời gian cố định đến khi màu sắc và độ ẩm đồng đều, không còn vón khô. Độ ẩm là biến số quyết định dây chuyền tạo hạt chạy được hay bị kẹt, nên nó được kiểm soát ngay tại đây thay vì xử lý ở công đoạn sau.
- 02
2. Nâng liệu lên máy tạo hạt
Bột ẩm được nâng lên phễu đệm của máy tạo hạt. Máy nâng luôn khởi động không tải — khởi động khi có liệu là nguyên nhân cháy động cơ — và đáy máy được vệ sinh mỗi ca. Bột đóng bánh dưới đáy máy nâng chính là nguyên nhân gây cháy ở dây chuyền dạng này, nên không để tích tụ.
- 03
3. Tạo hạt — công đoạn cốt lõi
Bột ẩm được đùn qua khuôn thành hạt đặc, chiều dài và mật độ đồng đều. Công nhân vận hành theo dõi liên tục dòng điện động cơ chính: khi dòng tăng gần giá trị định mức thì giảm lượng cấp liệu trước khi khuôn bị kẹt, thay vì xử lý sau khi đã kẹt. Trước mọi lần dừng quá 30 phút, khuôn được xả sạch bằng hỗn hợp có dầu — đây là điều giữ chất lượng hạt không bị trôi giữa các lô.
- 04
4. Sấy và nung
Hạt đi qua lò quay, đốt bằng than phun. Lò được thổi sạch bằng không khí ít nhất năm phút trước khi đốt, và ngọn lửa được đánh giá qua màu — cam sáng là tỷ lệ gió/than đúng, lửa sẫm là thừa than — rồi điều chỉnh theo đó. Lò chạy theo một biên nhiệt độ cố định, khoảng 300 °C ở đầu vào giảm còn 80 °C ở đầu ra, và tang lò tiếp tục quay cho đến khi dưới 100 °C để tránh cong vênh.
- 05
5. Sàng và hút bụi
Hạt khô được sàng theo cấp cỡ hạt đã thống nhất với khách hàng. Lưới sàng được kiểm tra lỗ thủng mỗi ca — chỉ một lỗ là hạt quá cỡ lọt vào bao thành phẩm. Hệ hút bụi chạy liên tục dưới áp suất âm, giúp loại bụi bám trên bề mặt hạt và giữ xưởng thông thoáng.
- 06
6. Đóng bao và thu hồi phế liệu
Cân được hiệu chuẩn bằng quả cân chuẩn trước mỗi đợt đóng bao. Hạt dưới sàng và hạt không đạt được thu hồi thay vì bỏ đi, nhưng tỷ lệ phối lại bị khống chế — vượt khoảng 10–15 % thì chất kết dính đã qua lò quá nhiều lần và độ bền hạt giảm rõ rệt, nên không thể phối lại tùy ý.
Quy trình trên mô tả các công đoạn chính. Vui lòng liên hệ nếu bạn cần thông tin chi tiết phục vụ đánh giá nhà cung cấp hoặc audit.
Kiểm soát chất lượng
Ba lớp kiểm tra
Mỗi lô đều qua ba điểm kiểm tra — khi nguyên liệu về, trong khi đang chạy trên dây chuyền, và trước khi xuất xưởng. Kết quả được ghi theo từng lô và có thể cung cấp kèm lô hàng.
- 01
Kiểm tra nguyên liệu đầu vào
Hàng về được đối chiếu với chỉ tiêu mua hàng trước khi nhập kho; mẫu được lấy bằng que từ phần trên, giữa và dưới của bao, trộn đều rồi chia giảm đến lượng cần thử.
- Ngoại quan — không vón cục, không mốc, không lẫn tạp chất nhìn thấy như dăm gỗ hay sắt
- Độ ẩm — đo ở 105 °C trong 2 giờ bằng cân ẩm
- Cỡ hạt — 95 % trở lên lọt qua sàng quy định
- Thành phần chính — hóa phân tích tại phòng thí nghiệm của nhà máy
- Nguyên liệu mới phải qua kiểm tra toàn bộ tại phòng thí nghiệm và chạy thử trên dây chuyền trước khi mua số lượng lớn
- Nguyên liệu không đạt được cách ly và dán nhãn; sai lệch thành phần nghiêm trọng sẽ trả lại nhà cung cấp
- 02
Kiểm tra trong quá trình sản xuất
Dây chuyền được theo dõi theo chu kỳ cố định thay vì chỉ kiểm tra một lần ở cuối, nhờ đó phát hiện sai lệch trước khi thành cả lô phế phẩm. Công nhân tự kiểm tra liên tục và nhân viên kiểm tra đi tuần theo lịch.
- Sau khi trộn — độ ẩm trong sai số ±1 % so với giá trị đặt, hỗn hợp đồng đều, không vón khô hoặc nhão
- Tại đầu ra máy tạo hạt — kiểm tra đường kính, chiều dài và bề mặt hạt mỗi 30 phút
- Độ bền ẩm — hạt phải kết dính khi ép bằng ngón tay, kiểm tra mỗi 30 phút
- Nhiệt độ ra liệu — giữ dưới ngưỡng công nghệ (khoảng 85 °C), ghi nhật ký mỗi giờ
- Tại đầu ra lò — độ ẩm thành phẩm không quá 5 %, độ cứng và ngoại quan hạt kiểm tra mỗi giờ
- Sau khi sàng — tỷ lệ hạt thành phẩm và bụi bám bề mặt kiểm tra mỗi 2 giờ
- Nhân viên kiểm tra có quyền yêu cầu dừng dây chuyền khi phát hiện lỗi ở mức cả lô
- 03
Kiểm tra xuất xưởng
Việc lấy mẫu được thực hiện sau khi đóng bao, khoảng 1 bao trong 10 bao, lấy một phần từ nhiều vị trí khác nhau trong mỗi bao. Mẫu lưu 500 g được niêm phong và giữ cho mỗi lô.
- Ngoại quan — hạt đồng đều, không cháy sém, không nứt, không có bột rời
- Cỡ hạt theo sàng tiêu chuẩn
- Độ ẩm — tối đa 5 %
- Độ bền — hạt phải chịu được cú rơi 1 m xuống nền bê tông với tỷ lệ nguyên vẹn từ 95 % trở lên
- Tỷ lệ hạt thành phẩm — từ 95 % hạt nguyên vẹn trở lên sau khi sàng
- Khối lượng tịnh và nhãn bao — tên sản phẩm, quy cách, số lô và ngày sản xuất
- Lô đạt được cấp phiếu xuất xưởng; lô không đạt bị cách ly và xử lý bằng làm lại, hạ cấp hoặc loại bỏ
- Hồ sơ kiểm tra được lưu ít nhất một năm sau hạn sử dụng của sản phẩm
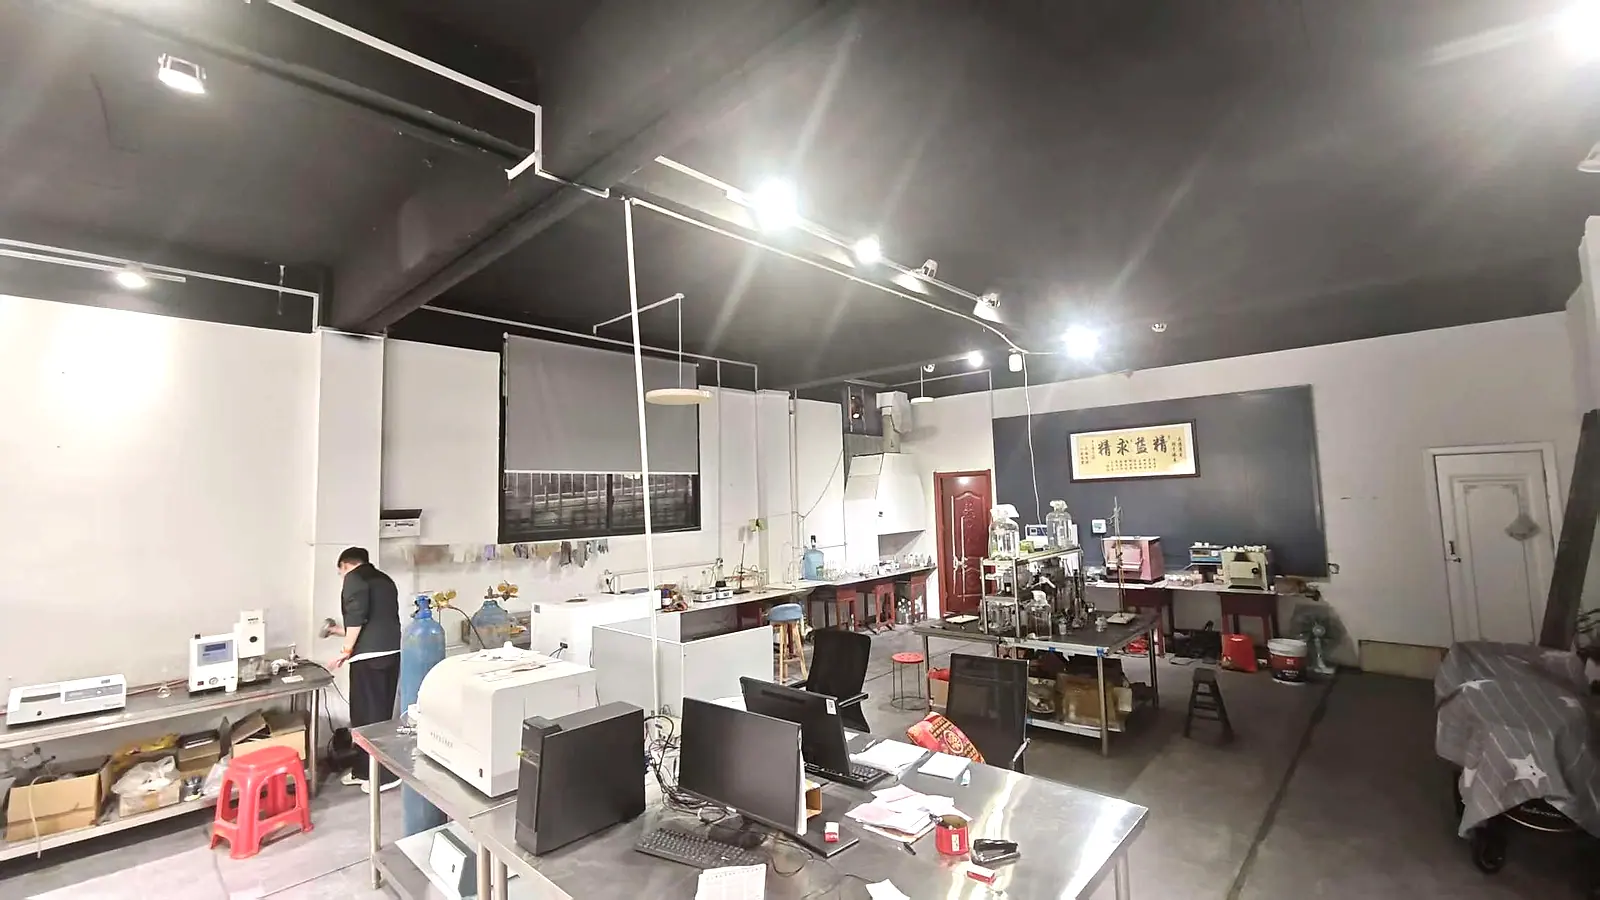
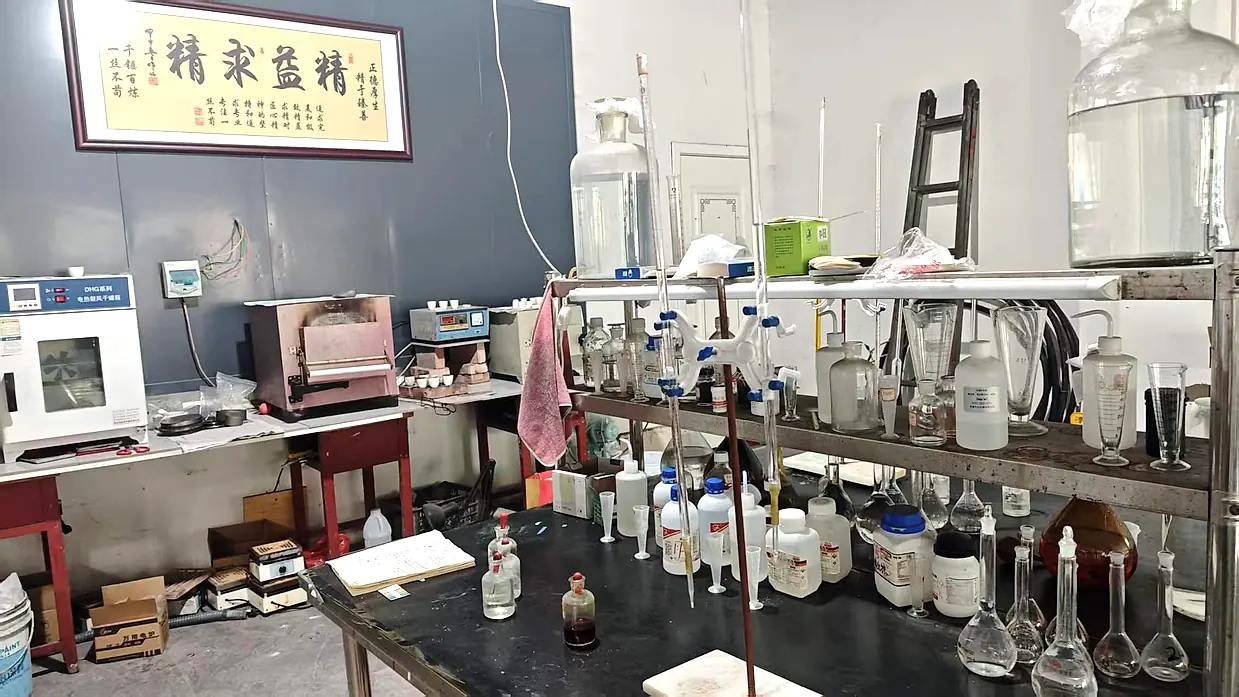
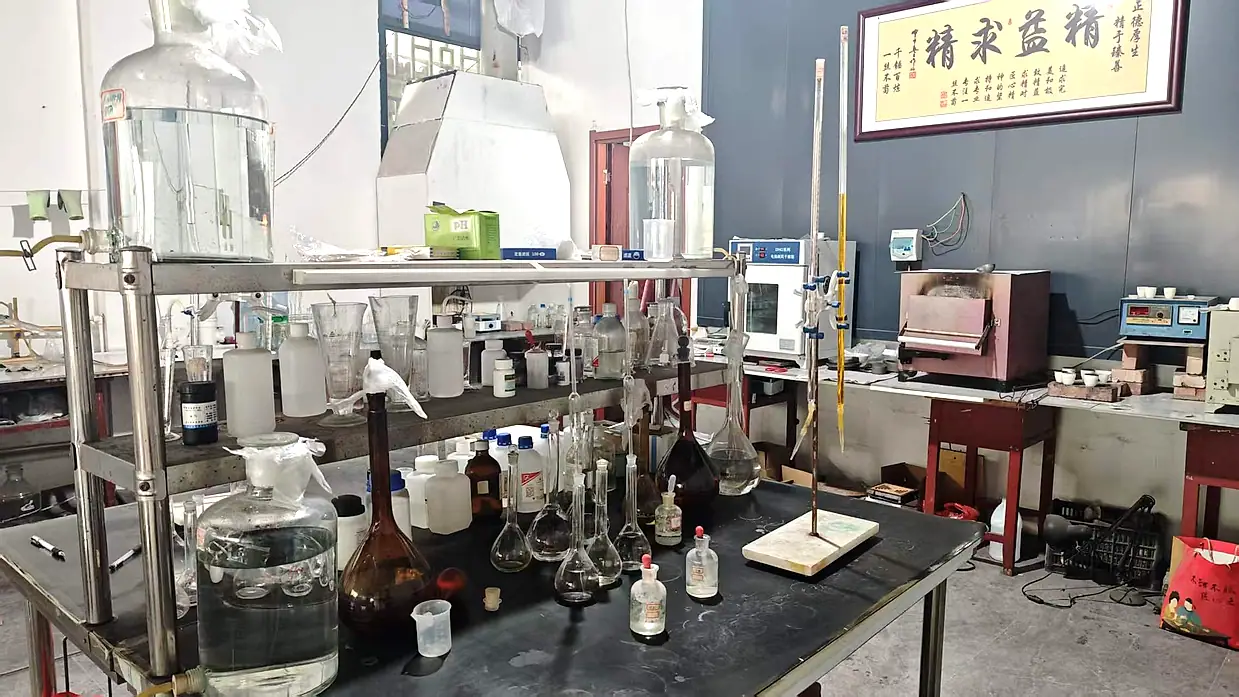
Phòng thí nghiệm của nhà máy
Kiểm tra tại chỗ nghĩa là chúng tôi có kết quả trong ngày, không phải chờ gửi mẫu ra ngoài. Dưới đây là khu vực kiểm tra và thiết bị thực tế của nhà máy.
Chứng nhận
Chứng nhận và giấy phép
Bản gốc có thể được gửi kèm hồ sơ thầu hoặc kiểm tra khi bạn đến thăm nhà máy.
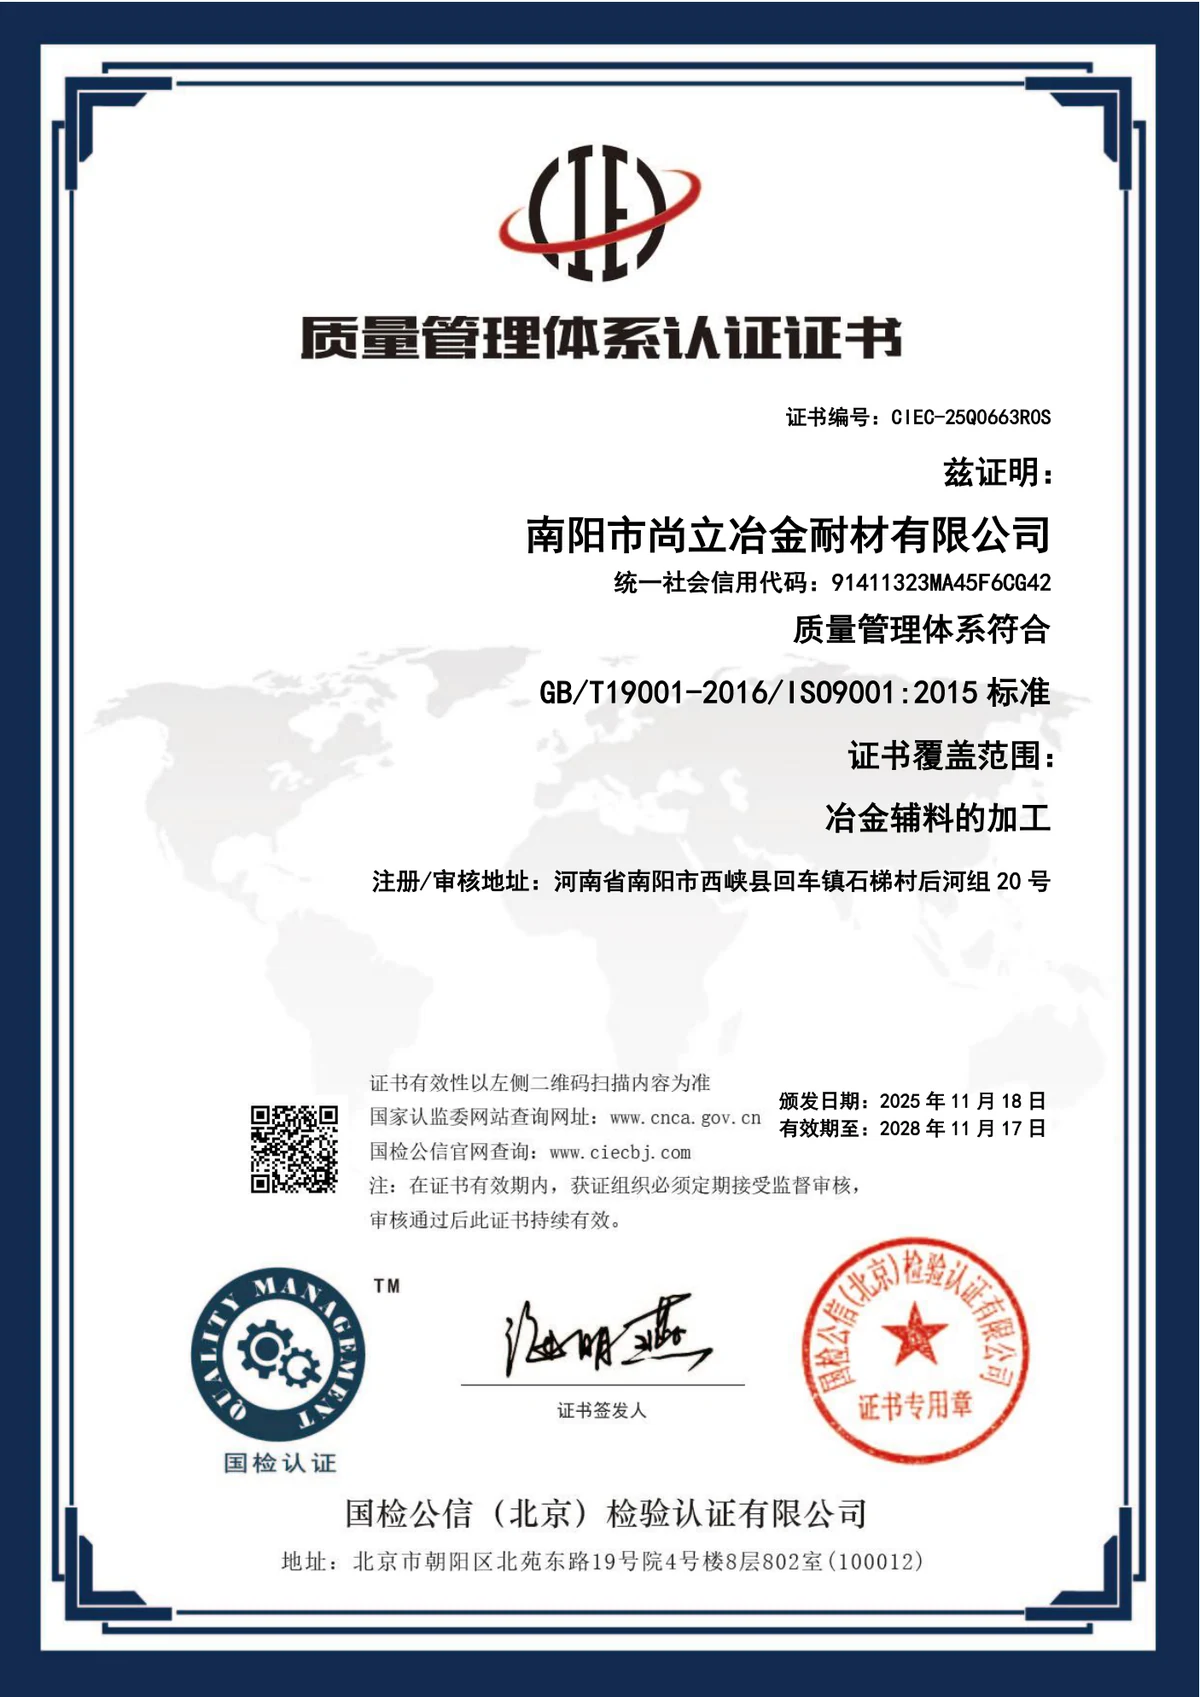
Hệ thống quản lý chất lượng ISO 9001:2015
- Đơn vị cấp
- Trung tâm chứng nhận CIEC (Bắc Kinh)
- Tiêu chuẩn
- GB/T 19001-2016 / ISO 9001:2015
- Số chứng nhận
- CIEC-25Q0663R0S
- Hiệu lực đến
- 2028-11-17
- Phạm vi
- Gia công vật liệu phụ trợ luyện kim
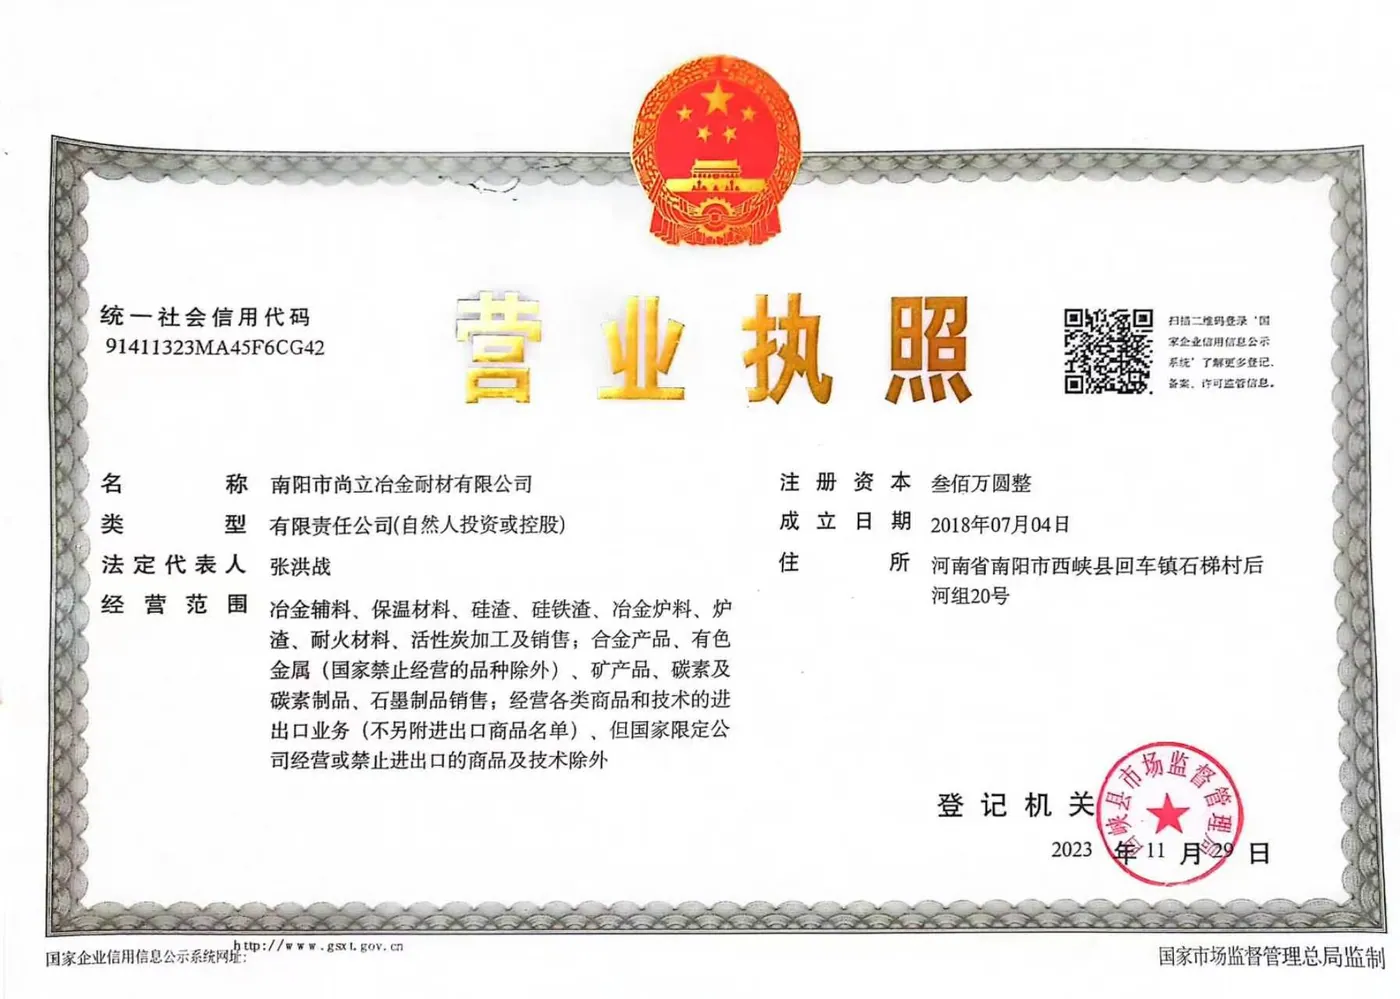
Giấy phép kinh doanh nước CHND Trung Hoa
- Đơn vị cấp
- Cục Quản lý thị trường huyện Tây Hiệp
- Số chứng nhận
- 91411323MA45F6CG42
- Phạm vi
- Nhà sản xuất được đăng ký trong lĩnh vực vật liệu phụ trợ luyện kim, vật liệu cách nhiệt và vật liệu chịu lửa, có quyền xuất nhập khẩu
Vị trí
Chúng tôi ở đâu
Nhà máy của chúng tôi nằm tại huyện Tây Hiệp, thành phố Nam Dương, phía tây nam tỉnh Hà Nam. Hà Nam là một trong những cụm sản xuất vật liệu chịu lửa và vật liệu luyện kim chính của Trung Quốc, nghĩa là nguồn nguyên liệu, năng lực gia công và lao động lành nghề đều ở gần — và điều đó thể hiện trong mức giá chúng tôi có thể báo.
Muốn nhận hồ sơ năng lực nhà máy?
Chúng tôi có thể gửi hồ sơ công ty, chứng nhận và thông số sản phẩm phục vụ đánh giá nhà cung cấp nội bộ của bạn.